TH
 EN
 VI
 HI
 AR
การแนะนำ
ในการศึกษาในห้องปฏิบัติการนี้ เราได้ตรวจสอบปฏิกิริยาและประสิทธิภาพของกรดซัลฟิวริก 87% บนชิ้นงานเหล็กกล้าคาร์บอนเคลือบและไม่เคลือบผิว ได้เตรียมชิ้นงานจำนวน 5 ชิ้น โดยติดป้ายกำกับว่า A, B, C, D และ E และนำไปทดสอบกับกรดกัดกร่อนรุนแรง 87% H2SO4 เพื่อประเมินประสิทธิภาพของการใช้งานที่แตกต่างกันโดยใช้ ThinTech Metal Coat Gloss วัตถุประสงค์คือเพื่อประเมินความต้านทานต่อการกัดกร่อนและความสามารถในการป้องกันโดยรวม.
ขั้นตอนการทดลอง
(ระยะเวลาการทดสอบ 24 ชั่วโมง)
การเตรียมตัวอย่างทดสอบ
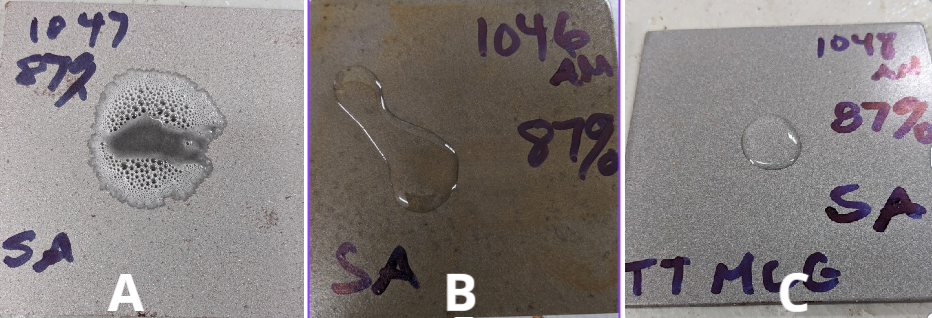
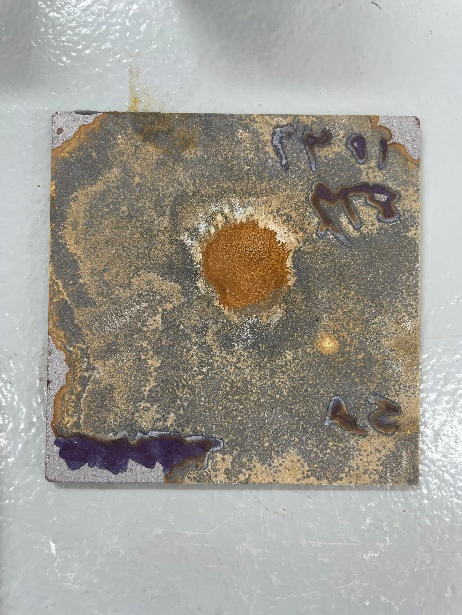
- ตัวอย่าง A: ตัวอย่าง A คือเหล็กกล้าคาร์บอนที่ผ่านการพ่นทรายโดยไม่มีการเคลือบผิว.
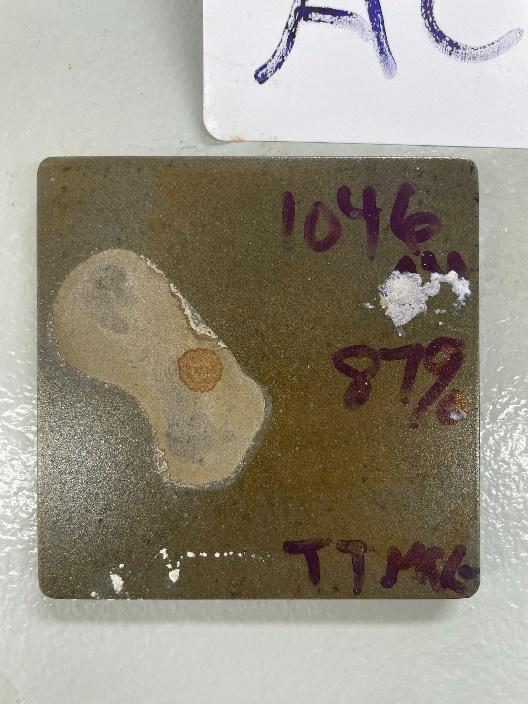
- ตัวอย่าง B: ตัวอย่าง B คือเหล็กกล้าคาร์บอนที่มีสนิมบนพื้นผิว และมีการเคลือบเงาโลหะ ThinTech ทับลงบนสนิมที่มีอยู่เดิมด้วยความหนา 37 ไมครอน.
- ตัวอย่าง C: ชิ้นงานทดสอบ C คือตัวอย่างเหล็กกล้าคาร์บอนที่ผ่านการพ่นทราย เคลือบด้วย DTM และวัสดุเคลือบเงาโลหะ ThinTech ที่ความหนา 37 ไมครอน.
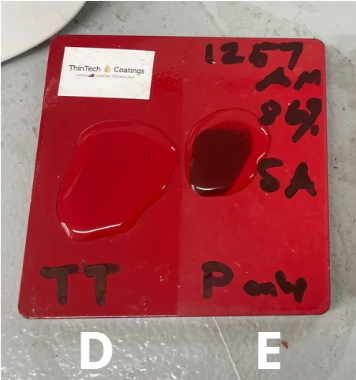
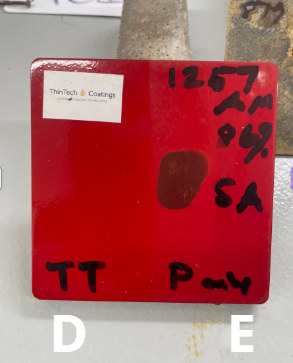
- ตัวอย่าง D: ชิ้นงานทดสอบ D คือตัวอย่างเหล็กกล้าคาร์บอนที่ผ่านการพ่นทรายและทาสีด้วยสีอุตสาหกรรม 1k หนา 60 ไมครอน โดยไม่มีการเคลือบ TT
- ตัวอย่าง E: ชิ้นงานทดสอบ E คือตัวอย่างเหล็กกล้าคาร์บอนที่ผ่านการพ่นทราย เคลือบด้วยสีอุตสาหกรรม 1k ที่ความหนา 60 ไมครอน และเคลือบชั้นบนสุดเพิ่มเติมด้วย ThinTech Metal Coat Gloss ที่ความหนา 37 ไมครอน
การทดสอบและการประเมินผล
ตัวอย่างทั้งห้าชิ้นถูกนำไปทดสอบด้วยกรดซัลฟิวริก 87% แบบหยดเป็นเวลา 24 ชั่วโมง เพื่อประเมินประสิทธิภาพในสภาวะต่างๆ:
- ความต้านทานต่อการกัดกร่อน: ตัวอย่างแต่ละชิ้นถูกนำไปสัมผัสกับ 87% H2SO4 ซึ่งเป็นกรดกัดกร่อน ภายใต้สภาวะควบคุมในห้องปฏิบัติการ และมีการตรวจสอบตัวอย่างอย่างต่อเนื่องเพื่อหาสัญญาณของการกัดกร่อน.
- การตรวจสอบด้วยสายตา: ชิ้นงานทดสอบได้รับการตรวจสอบด้วยสายตาเพื่อหาสัญญาณของการกัดกร่อน การเกิดฟอง การเกิดสนิม การเสื่อมสภาพของสารเคลือบ หรือข้อบกพร่องใดๆ.
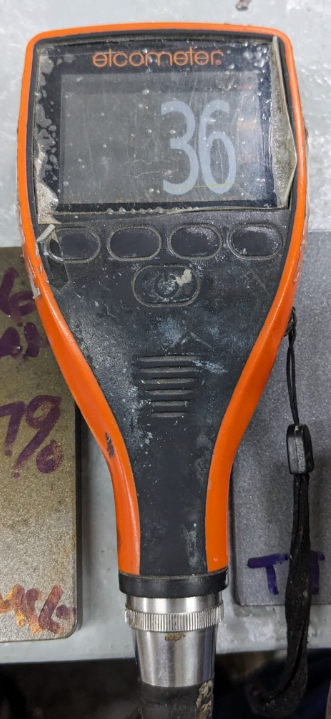
- การวัดความหนา: ความหนาของชั้นเคลือบในชิ้นงานทดสอบ B, C, D และ E ถูกวัดโดยใช้เครื่องมือที่ได้รับการสอบเทียบอย่างเหมาะสม (DFT Elcometer) เพื่อให้แน่ใจว่ามีความหนาตามที่กำหนดไว้ที่ 37 ไมครอน.
ผลลัพธ์
ตัวอย่าง A (ไม่เคลือบผิว)
- ความต้านทานต่อการกัดกร่อน: ตัวอย่าง A แสดงให้เห็นระดับการกัดกร่อนสูงสุด โดยมีปฏิกิริยาแพร่กระจายอย่างรวดเร็ว และมีการเกิดปฏิกิริยาเคมีที่มองเห็นได้บนพื้นผิวหลังจากสัมผัสกับกรดกัดกร่อน.
- การทดสอบความหนาของฟิล์มแห้ง: เนื่องจากชิ้นงาน A ไม่มีสารเคลือบ จึงไม่มี DFT ให้ทดสอบ.
- การตรวจสอบด้วยสายตา: เมื่อเปรียบเทียบกับชิ้นงานทดสอบอื่นๆ ชิ้นงาน A แสดงให้เห็นการกัดกร่อนและการเสื่อมสภาพของพื้นผิวอย่างรวดเร็วและรุนแรง.
ตัวอย่าง B (เคลือบสนิมที่ผิว)
- ความต้านทานต่อการกัดกร่อน: ชิ้นงาน B แสดงให้เห็นถึงความต้านทานการกัดกร่อนที่ดีขึ้นเมื่อเทียบกับชิ้นงาน A พบความเสียหายและการกัดกร่อนของสารเคลือบโดยมีฟองอากาศเกิดขึ้น แม้ว่าจะพบสนิมบ้าง แต่ก็ไม่รุนแรงนัก.
- การทดสอบความหนาของฟิล์มแห้ง: การทดสอบ DFT เผยให้เห็นว่าสารเคลือบในชิ้นงาน B เหลือการป้องกันเพียงเล็กน้อย แต่ยังคงทนทานได้ดีภายใต้ระยะเวลา 12 ชั่วโมง โดยมีการหลุดลอกเพียงเล็กน้อย.
- การตรวจสอบด้วยสายตา: พบร่องรอยการผุกร่อนและสนิมบนพื้นผิวบ้าง โดยส่วนใหญ่กระจุกตัวอยู่บริเวณที่มีสนิมอยู่ก่อนแล้ว.
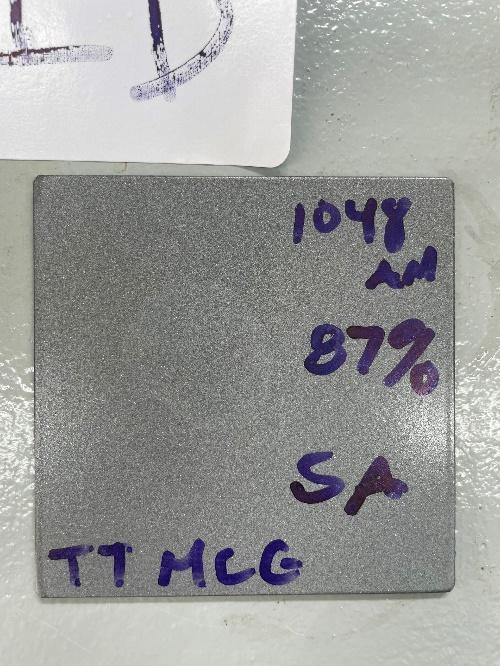
ตัวอย่าง C (พื้นผิวขัดเรียบด้วยการพ่นทราย)
- ความต้านทานต่อการกัดกร่อน: ตัวอย่าง C แสดงความต้านทานการกัดกร่อนได้ดีที่สุดในบรรดาตัวอย่างทั้งห้า ไม่เกิดปฏิกิริยาทางเคมี การกัดกร่อน หรือการเกิดฟองอากาศใดๆ หลังจากการสัมผัสกับสารเคมี .
- การทดสอบความหนาของฟิล์มแห้ง: การทดสอบ DFT แสดงให้เห็นถึงการรักษาความหนาของฟิล์มที่ดีเยี่ยม โดยไม่พบการสูญเสียระหว่างความเงาของสารเคลือบโลหะ ThinTech กับพื้นผิวเหล็กที่ผ่านการพ่นทราย.
- การตรวจสอบด้วยสายตา: ตัวอย่าง C แสดงร่องรอยคราบจางๆ จากกรด แต่ไม่มีสัญญาณของการเปลี่ยนแปลงใดๆ ต่อสารเคลือบหรือวัสดุพื้นผิว.
ตัวอย่าง D (สีทาอุตสาหกรรม 1k)
- ความต้านทานต่อการกัดกร่อน: ตัวอย่าง D แสดงปฏิกิริยาทางเคมีทันทีและเปลี่ยนเป็นสีดำ โดยมีร่องรอยการกัดกร่อนปรากฏให้เห็นบนพื้นผิวหลังจากสัมผัสกับกรด H2SO4.
- การทดสอบความหนาของฟิล์มแห้งการทดสอบ DFT เผยให้เห็นว่าสารเคลือบในชิ้นงานทดสอบ D เกิดการกัดกร่อนของสี และเริ่มทำปฏิกิริยากับเหล็ก.
- การตรวจสอบด้วยสายตา: ตัวอย่าง D แสดงให้เห็นความเสียหายอย่างรุนแรงและทันทีต่อพื้นผิวที่ทาสี ทำให้เห็นเนื้อเหล็กด้านใน.
ตัวอย่าง E (สีเคลือบเงาโลหะ ThinTech ทับบนสีอุตสาหกรรม 1k)
- ความต้านทานต่อการกัดกร่อน: ตัวอย่าง E แสดงความต้านทานการกัดกร่อนได้ดีเยี่ยมที่สุดในบรรดาตัวอย่างทั้งห้าชิ้น ไม่พบปฏิกิริยาทางเคมี การกัดกร่อน หรือการเกิดฟองอากาศใดๆ หลังจากการสัมผัสกับสารกัดกร่อน .
- การทดสอบความหนาของฟิล์มแห้ง: การทดสอบ DFT เผยให้เห็นว่าสารเคลือบในชิ้นงานทดสอบ D เกิดการกัดกร่อนของสี และเริ่มทำปฏิกิริยากับเหล็ก.
บทสรุป
การศึกษาในห้องปฏิบัติการนี้เน้นให้เห็นถึงประสิทธิภาพของสารเคลือบเงาโลหะ ThinTech Coating Metal Coat Gloss ความสำคัญของการเตรียมพื้นผิวที่ดี และความทนทานสูงต่อกรดเข้มข้นแม้จะเคลือบด้วยชั้นบางมากก็ตาม.
ตัวอย่าง A, วัสดุที่ไม่มีการเคลือบผิวใดๆ จะมีคุณสมบัติต้านทานการกัดกร่อนต่ำที่สุด.
ตัวอย่าง B, การเคลือบด้วย ThinTech metal coat gloss ที่ความหนา 36 ไมครอน โดยมีสนิมบนพื้นผิว ก็ให้การป้องกันได้บ้าง แต่มีประสิทธิภาพน้อยกว่าตัวอย่าง C ในที่สุด หลังจาก 24 ชั่วโมง ก็เกิดฟองอากาศและปฏิกิริยาทางเคมีกับพื้นผิวอย่างเห็นได้ชัด.
ตัวอย่าง C, ซึ่งผ่านกระบวนการพ่นทรายและเคลือบเงาด้วย ThinTech Metal Coat ที่ความหนา 36 ไมครอนโดยตรงบนโลหะ การเคลือบด้วย ThinTech Metal Coat แสดงให้เห็นถึงความต้านทานการกัดกร่อนที่เหนือกว่าและความทนทานที่ยอดเยี่ยมแม้จะเคลือบโดยตรงบนโลหะก็ตาม.
ตัวอย่าง D, สีอุตสาหกรรมที่ทาลงบนเหล็กกล้าคาร์บอนที่ผ่านการพ่นทรายโดยตรงที่ความหนา 60 ไมครอน แสดงปฏิกิริยาทันทีเมื่อกรดซัลฟิวริกสัมผัสกับพื้นผิว โดยสีจะเปลี่ยนเป็นสีดำทันที มีการซึมผ่านพื้นผิวสีเล็กน้อย และเกิดการกัดกร่อนเล็กน้อยในเนื้อโลหะ.
ตัวอย่าง E, เหล็กกล้าคาร์บอนขัดผิวเรียบ พ่นสีอุตสาหกรรมหนา 60 ไมครอน แล้วเคลือบด้วยสารเคลือบเงาโลหะ ThinTech หนา 37 ไมครอน ไม่พบปฏิกิริยาใดๆ กับกรดซัลฟิวริกทั้งในส่วนของสารเคลือบและพื้นผิว.
สิ่งสำคัญที่ควรทราบคือ ไม่มีการเปลี่ยนแปลงทางเคมีหรือปฏิกิริยาใดๆ เกิดขึ้นกับตัวอย่าง DTM C ซึ่งเป็นพื้นผิวที่ผ่านการพ่นทรายทำความสะอาดแล้ว
ตัวอย่างพื้นผิวที่ทาสี E ยังแสดงผลได้ดีเมื่อใช้ ThinTech Metal Coat gloss เป็นสารเคลือบป้องกันชั้นบนที่มีประสิทธิภาพ เมื่อเปรียบเทียบกับการทาสีเพียงอย่างเดียว.
ผลลัพธ์เน้นย้ำถึงความสำคัญของการเตรียมพื้นผิวที่เหมาะสมและการเลือกใช้วัสดุที่ถูกต้อง ทินเทค คูชั่นส์ จะช่วยให้ชิ้นส่วนเหล็กกล้าคาร์บอนทั้งที่ทาสีและไม่ทาสีมีอายุการใช้งานยาวนานและได้รับการปกป้องในสภาพแวดล้อมที่กัดกร่อน นอกจากนี้ เราเชื่อว่าการเคลือบผิวชิ้นงานที่เป็นสนิมนั้นทำให้เกิดออกไซด์ขึ้นในชั้นเคลือบเมื่อทำการเคลือบ และส่งผลให้เกิดปฏิกิริยาเคมีและการเสื่อมสภาพของชั้นเคลือบที่ผิวชิ้นงานที่เป็นสนิม.